Einführung
Eine häufig gestellte Frage bei der Installation von HDPE-Rohren ist, wie lange das Rohr vor dem Schweißen erhitzt werden sollte.
Es klingt nach einer einfachen Frage. Ein Arbeiter prüft den Rohrdurchmesser, blickt auf die Schweißmaschine und stellt die Anwärmzeit ein. Ein Detail lässt sich jedoch leicht übersehen: Zwei HDPE-Rohre mit gleichem Außendurchmesser benötigen unter Umständen ganz unterschiedliche Schweißzeiten.
Nehmen Sie als Beispiel ein 110 mm HDPE-Rohr. Ein Rohr mit einer Wandstärke von 6,3 mm hat in der Schweißparametertabelle eine Referenzheizzeit von 63 Sekunden. Bei gleichem Außendurchmesser von 110 mm hat ein Rohr mit 10 mm Wandstärke eine Aufheizzeit von 100 Sekunden.
Das ist ein Unterschied von 37 Sekunden. Wenn der Bediener einfach aufgrund des gleichen Rohrdurchmessers die falsche Einstellung verwendet, läuft der Schweißprozess möglicherweise nicht wie erwartet ab.
Deshalb ist es wichtig, vor Beginn der Arbeiten sowohl den Durchmesser als auch die Wandstärke zu prüfen.
Kleine Rohre und große Rohre: Zwei verschiedene Möglichkeiten, HDPE zu verbinden
Nicht jedes HDPE-Rohr benötigt die gleiche Schweißausrüstung.
Bei kleineren Rohrgrößen ist das Muffenschweißen eine praktische Option. Das Rohrende wird zusammen mit der Innenseite eines kompatiblen Fittings mit einem Heizgerät mit passenden Abmessungen erwärmt. Nach Ablauf der erforderlichen Aufheizzeit werden die beiden Teile aus dem Werkzeug entnommen und zusammengeschoben.
Der Prozess ist relativ einfach und die Ausrüstung ist in der Regel kompakt. Es wird häufig für Wasserversorgungs- und Sanitärinstallationen mit kleinem Durchmesser verwendet.
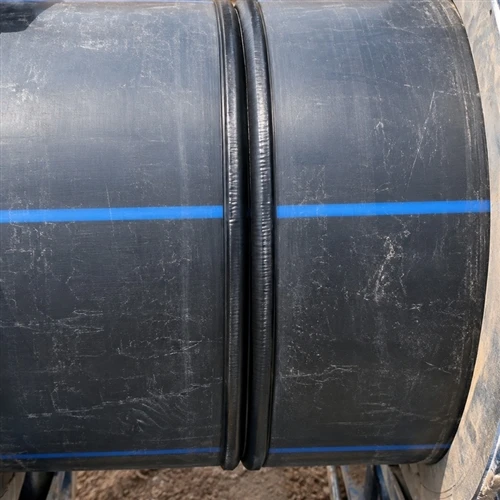
Mit zunehmendem Rohrdurchmesser wird das Stumpfschweißen zu einer praktikableren Wahl. Statt das Rohr in eine Armatur einzuführen, werden zwei vorbereitete Rohrenden gegen eine flache Heizplatte erhitzt und anschließend unter kontrolliertem Druck zusammengefügt.
Wer schon einmal mit einem HDPE-Großschweißgerät gearbeitet hat, weiß, dass es dabei um mehr als nur das Erhitzen zweier Rohrenden geht.
Das Rohr muss richtig ausgerichtet sein. Die Enden müssen gleichmäßig ausgerichtet sein. Die Heizplatte muss die richtige Temperatur haben und nach dem Erhitzen schnell genug entfernt werden, damit sich die beiden geschmolzenen Oberflächen treffen, bevor sie abkühlen.
Ein kleiner Fehler in dieser Phase kann sich negativ auf die fertige Verbindung auswirken.
Aus diesem Grund erfordert das Schweißen von HDPE-Rohren mit großem Durchmesser geeignete Geräte und Bediener, die den gesamten Vorgang verstehen.
Wie lange sollte ein HDPE-Rohr erhitzt werden?
Es gibt keine einheitliche Aufheizzeit für alle HDPE-Rohre.
Die folgenden Referenzdaten zeigen, wie sich die Aufheizzeit mit dem Außendurchmesser und der Wandstärke ändert.
|
Rohrdurchmesser |
Wandstärke |
Aufheizzeit |
|
75 mm |
6.8 mm |
68 Sekunden |
|
90 mm |
8.2 mm |
82 Sekunden |
|
110 mm |
6.3 mm |
63 Sekunden |
|
110 mm |
10.0 mm |
100 Sekunden |
|
125 mm |
7.1 mm |
71 Sekunden |
|
125 mm |
11.4 mm |
114 Sekunden |
|
160 mm |
9.1 mm |
91 Sekunden |
|
160 mm |
14.6 mm |
145 Sekunden |
|
200 mm |
11.4 mm |
114 Sekunden |
|
200 mm |
20.5 mm |
182 Sekunden |
|
225 mm |
12.8 mm |
128 Sekunden |
|
225 mm |
20.5 mm |
205 Sekunden |
|
315 mm |
17.9 mm |
179 Sekunden |
|
315 mm |
28.6 mm |
286 Sekunden |
|
400 mm |
22.7 mm |
227 Sekunden |
|
400 mm |
36.4 mm |
364 Sekunden |
|
500 mm |
28.4 mm |
284 Sekunden |
|
500 mm |
45.5 mm |
455 Sekunden |
|
630 mm |
35.8 mm |
358 Sekunden |
|
630 mm |
57.3 mm |
573 Sekunden |

Hierbei handelt es sich um Richtwerte aus der mitgelieferten Parametertabelle für das Stumpfschweißen. Die tatsächlichen Schweißeinstellungen sollten anhand der geltenden Verfahrens- und Geräteanweisungen überprüft werden.
Betrachtet man die Zahlen, wird eines klar: Ein größeres Rohr bedeutet nicht automatisch eine längere Aufheizzeit als jedes kleinere Rohr. Auch die Wandstärke spielt eine große Rolle.
Beispielsweise benötigt ein 200-mm-Rohr mit einer Wandstärke von 20,5 mm deutlich mehr Aufheizzeit als ein 200-mm-Rohr mit einer Wandstärke von 11,4 mm.
Bei größeren Rohren wird der Unterschied noch deutlicher. Ein 630-mm-Rohr mit einer Wandstärke von 57,3 mm hat eine Referenzheizzeit von 573 Sekunden oder etwas mehr als neuneinhalb Minuten.
Für Installationsteams ist die Überprüfung der tatsächlichen Rohrspezifikation vor dem Schweißen viel zuverlässiger, als die Zeit nach Augenmaß abzuschätzen.
Was hat SDR mit Schweißen zu tun?
SDR ist das Verhältnis zwischen dem Außendurchmesser eines Rohres und seiner Wandstärke.
Die Rechnung ist einfach:
SDR=Außendurchmesser / Wandstärke
Ein 110-mm-Rohr mit einer 6,3-mm-Wandstärke hat einen SDR von etwa 17,5. Steigt die Wandstärke auf 10 mm, sinkt der SDR auf 11.
Das Referenzdiagramm verwendet die folgende Berechnung für die Heizzeit:
Aufheizzeit=Rohrdurchmesser / SDR × 10
Dies erklärt, warum Rohre mit gleichem Durchmesser unterschiedliche Aufheizzeiten haben können.
Es ist auch eine nützliche Erinnerung bei der Bestellung von HDPE-Rohren. Es reicht nicht aus, einem Lieferanten nur den Außendurchmesser zu nennen. SDR oder Wandstärke sollten ebenfalls angegeben werden.
Das Erhitzen ist nur ein Teil des Schweißprozesses
Ein häufiges Missverständnis besteht darin, dass die Verbindung automatisch gut ist, sobald die Heizzeit korrekt ist.
In der Praxis müssen mehrere Stufen gesteuert werden.
Vor dem Erhitzen sollten die Rohrenden sauber, richtig ausgerichtet und gleichmäßig ausgerichtet sein. Die Heizplatte sollte vor dem Gebrauch überprüft werden und ihre Oberfläche sollte frei von Verunreinigungen sein.
Nach der Aufheizphase muss die Platte innerhalb der angegebenen Umrüstzeit entfernt werden. Anschließend werden die beiden Rohrenden unter dem erforderlichen Schweißdruck zusammengeführt.
Die Verbindung muss während des Abkühlens ungestört bleiben.
Die Parametertabelle liefert auch Referenzwerte für diese Stufen. Das 225-mm-Rohr mit einer Wandstärke von 20,5 mm hat beispielsweise eine Umrüstzeit von maximal 8 Sekunden, eine Druckaufbauzeit von weniger als 12 Sekunden und eine Abkühlzeit von 26–28 Minuten.
Diese Werte sind bei der Vorbereitung eines Schweißvorgangs nützlich, sollten jedoch nicht als universelle Einstellungen für jede Maschine oder jedes Rohrmaterial betrachtet werden.
Die Druckwerte müssen auch zusammen mit den Spezifikationen der Maschine und dem qualifizierten Schweißverfahren interpretiert werden.
Ein Wort zur Heizplattentemperatur
Besondere Aufmerksamkeit verdient die Temperatur, da sie manchmal übersehen wird, wenn über die Schweißzeit gesprochen wird.
In der mitgelieferten Tabelle sind 210 ± 10 Grad für PE80 und 250 ± 10 Grad für PE100 aufgeführt.
Der PE100-Wert sollte jedoch unabhängig überprüft werden, bevor er in einem tatsächlichen Schweißvorgang verwendet wird. Beim herkömmlichen PE-Stumpfschweißen wird je nach anwendbarer Norm und Verfahren üblicherweise eine Heizplattentemperatur von etwa 200–230 Grad verwendet.
Eine höhere Temperatur bedeutet nicht unbedingt eine bessere oder schnellere Verbindung. Übermäßige Hitze kann die Polyethylenoberfläche beschädigen.
Der Bediener sollte die Empfehlungen des Rohrherstellers und das genehmigte Schweißverfahren befolgen, anstatt eine Temperatur aus einer nicht überprüften Referenztabelle zu kopieren.
Die Verbindung ist genauso wichtig wie das Rohr
HDPE-Rohre werden aufgrund ihrer Korrosionsbeständigkeit und Flexibilität häufig für die Wasserversorgung, Minenentwässerung und den industriellen Wassertransport ausgewählt.
Aber selbst bei einem gut verarbeiteten Rohr können Verbindungsprobleme auftreten, wenn der Schweißprozess schlecht kontrolliert wird.
Für eine kleine Sanitärinstallation ist möglicherweise nur eine Muffenverschweißung erforderlich. Für eine große Industriepipeline werden eine geeignete Stumpfschweißmaschine, korrekte Schweißparameter und erfahrene Bediener immer wichtiger.
Überprüfen Sie vor Beginn der Arbeiten den Rohrdurchmesser, die Wandstärke, den SDR, die Materialgüte und das Schweißverfahren. Die Bestätigung dieser Details nimmt nur wenig Zeit in Anspruch, sie können jedoch weitaus größere Probleme bei der Installation verhindern.
FAQ
F: Benötigt ein 110 mm HDPE-Rohr immer die gleiche Aufheizzeit?
A: Nein. Auch die Wandstärke und der SDR spielen eine Rolle. In der mitgelieferten Tabelle weist das 110-mm-Rohr Referenzheizzeiten von 63 und 100 Sekunden für zwei verschiedene Wandstärken auf.
F: Kann Muffenschweißen für kleine HDPE-Rohre verwendet werden?
A: Ja. Muffenschweißen wird üblicherweise für HDPE-Rohre mit kleinem Durchmesser und kompatible Fittings verwendet.
F: Warum dauert das Erhitzen eines HDPE-Rohrs mit großem Durchmesser länger?
A: Größere Rohre haben oft dickere Wände, was bedeutet, dass mehr Material erhitzt werden muss. Die tatsächliche Zeit hängt von der Wandstärke und dem Schweißverfahren ab.
F: Ist die Abkühlzeit mit der Aufheizzeit identisch?
A: Nein. Die Heizzeit bezieht sich auf den Zeitraum, in dem die Rohrenden erhitzt werden. Die Abkühlzeit ist der Zeitraum, den die fertige Verbindung unter den angegebenen Bedingungen zum Abkühlen benötigt.
F: Kann ich für PE80 und PE100 die gleichen Schweißparameter verwenden?
A: Nicht automatisch. Vor dem Schweißen sollten die Materialqualität, die Rohrabmessungen, das Schweißverfahren und die Ausrüstungsanforderungen überprüft werden.